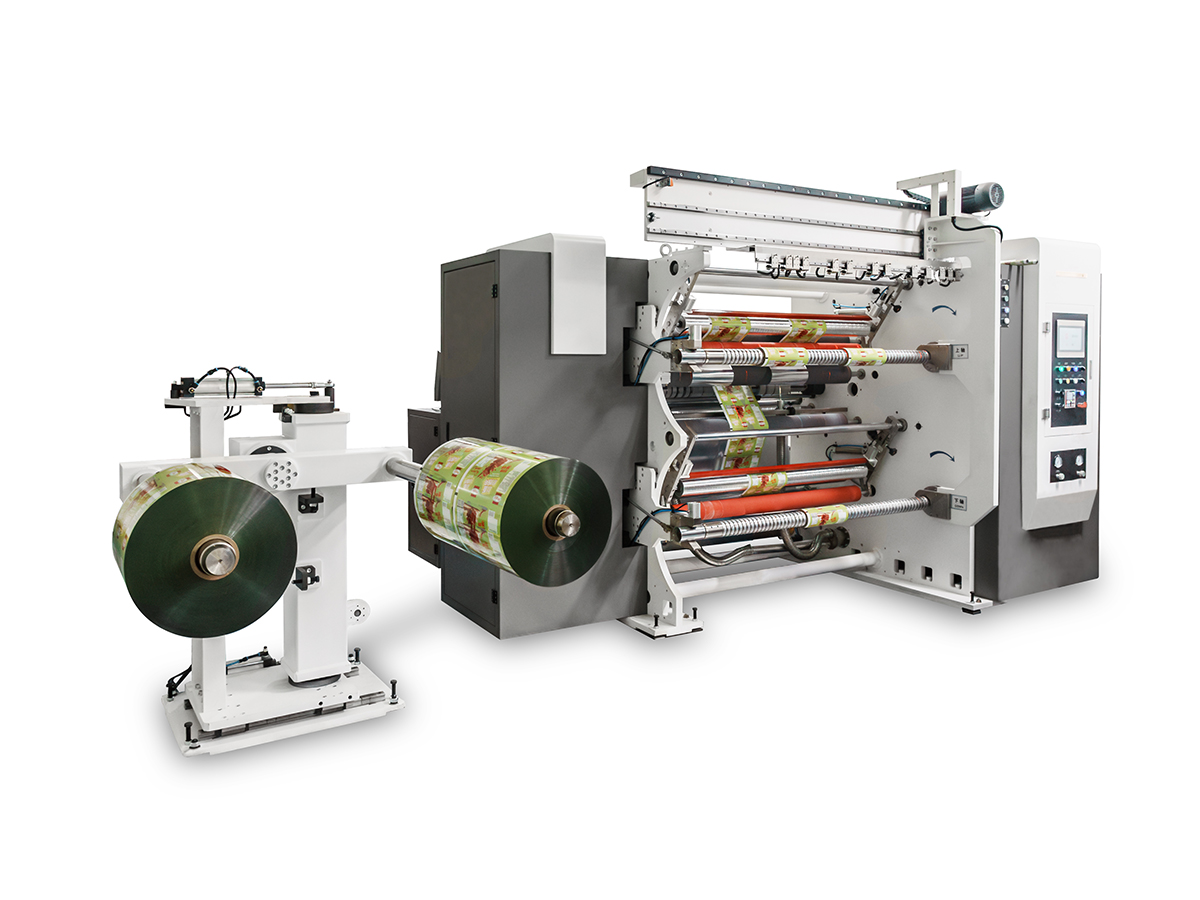
در تولید بسته بندی انعطاف پذیر، دو حالت خرابی بر چشم انداز خرابی برنامه ریزی نشده غالب است: جداسازی زودرس مهر و موم و رانش ثبت. در سطح، اینها به عنوان خرابی های مکانیکی متمایز ظاهر می شوند. در واقعیت، آنها یک پایه مشترک دارند - کنترل تنش ناکافی، پیشرفت سایش مکانیکی و رانش پارامتر.
دادههای حاصل از تجزیه و تحلیل عملکرد تجهیزات نشان میدهد که 60 تا 70 درصد از خاموش شدن غیرمنتظره تجهیزات در خطوط بستهبندی انعطافپذیر به چهار الگوی شکست غالب بازمیگردد. در این میان، سایش فک آب بندی، خوانش نادرست سنسور علامت ثبت، و رانش کشش فیلم سه موقعیت بالا را اشغال می کنند. هر یک از این علل ریشهای متفاوت ظاهر میشوند، اما از یک نقص اصلی تعمیر و نگهداری ناشی میشوند: تعمیر واکنشی به جای مداخله پیشگیرانه.
خرابی مهر و موم عواقب فوری دارد - نشت محصول، فراخوان مشتری و جریمه های نظارتی. اشتباهات ثبت نام به همان اندازه پرهزینه هستند و منجر به رد دسته ای، انباشت زباله و شکایات مشتریان می شود که اعتبار برند را از بین می برد. با این حال هر دو کاملاً از طریق نظم و انضباط تعمیر و نگهداری ساختاریافته قابل پیشگیری هستند.
این مقاله یک تجهیزات بسته بندی انعطاف پذیر چارچوب تعمیر و نگهداری طراحی شده برای رسیدگی به هر دو حالت خرابی به طور همزمان، با استفاده از یک رویکرد سطحی: نقاط تماس روزانه، تأیید هفتگی، و غواصی عمیق ماهانه. هدف روشن است: قبل از تولید قراضه مداخله کنید، نه بعد از آن.
تاثیرگذارترین پنجره تعمیر و نگهداری پنجره ای است که در هر جابجایی رخ می دهد. این بررسیهای معمول یکپارچگی عملیاتی خط پایه را ایجاد میکند که در صورت از دست دادن رویههای پیچیدهتر نمیتوان آن را بازیابی کرد. یک مراسم روزانه 15 دقیقهای، که با دقت انجام میشود و به دقت مستند شده است، میتواند خرابیهای مربوط به مهر و موم را تا 30 تا 40 درصد در ماه اول کاهش دهد.
فک آب بندی نمایانگر رابط حیاتی نهایی بین تجهیزات و محصول است. هر گونه آلودگی در این منطقه به طور مستقیم یکپارچگی مهر و موم را از طریق انتقال ناهموار حرارت و توزیع فشار به خطر می اندازد.
چرا این مهم است: پلیمر باقیمانده روی سطوح فک یک لایه عایق حرارتی ایجاد می کند. این باعث "آب بندی کاذب" می شود - مهر و موم از نظر بصری کامل به نظر می رسد، اما استحکام کششی کمتر از مشخصات است. یک رسوب 2 میلی متری از باقی مانده پلیمر می تواند فشار آب بندی واقعی را 15-20٪ کاهش دهد و درزگیر را در برابر نشتی تحت فشارهای معمولی آسیب پذیر کند.
دقت ثبت به طور کامل به قابلیت اطمینان سنسور بستگی دارد. سیگنال اشتباه خوانده شده به عنوان خطای سیستماتیک در کل دسته منتشر می شود.
چرا این مهم است: نادرست خواندن سنسور نشان دهنده موذی ترین حالت شکست ثبت است. تجهیزات به طور معمول از منظر مکانیکی کار می کنند، اما سیستم کنترل اطلاعات موقعیت نادرست را دریافت می کند. این افست سیستماتیک ایجاد می کند که در طول دوره تولید جمع می شود. برخلاف خطاهای پراکنده، دریفت حسگر دسته هایی را در جایی تولید می کند هر محصول با همان مقدار جبران می شود - تا زمان رسیدن شکایات مشتری، خطا را نامرئی کنید.
سفر مکانیکی فیلم از میان تجهیزات باید عاری از موانع، چین و چروک و ناهماهنگی باشد.
رویههای هفتگی استانداردهای قابل اندازهگیری را ایجاد میکنند و از تغییر و تحولات جزئی از تبدیل شدن به شکست فاجعهبار جلوگیری میکنند. این بررسی ها به ابزار دقیق و معیارهای پذیرش مستند نیاز دارند.
یکنواختی فشار آب بندی در عرض فک برای کیفیت ثابت مهر و موم اساسی است. انحراف موازی مستقیماً باعث توزیع فشار تفاضلی می شود.
مشخصات هدف: تحمل موازی مثبت یا منفی 0.05 میلی متر در سراسر عرض کامل سطح آب بندی.
موازی ضعیف یک توزیع فشار "گوه" ایجاد می کند - فشرده سازی بیش از حد در یک طرف، فشار ناکافی در طرف دیگر. طرف ناکافی، نشت دهنده ها را تحت تست استرس تولید می کند.
کشش فیلم متغیر بالادستی است که بر کیفیت مهر و موم و ثبت به طور همزمان تأثیر می گذارد. حتی انحرافات تنش اندک نیز به شکست های پایین دستی تبدیل می شوند.
پارامترهای کلیدی:
داده های تحقیقاتی نشان می دهد که یک انحراف کشش 2-نیوتن می تواند نرخ ضایعات 3 درصدی را در سرعت خط 110 متر در دقیقه ایجاد کند که به معنای تقریباً 1800 بسته معیوب در ساعت در حجم تولید معمولی است.
تست ثبت هفتگی مشخص می کند که آیا سیستم کنترل دقت را حفظ می کند یا به تدریج حرکت می کند.
نقطه بحرانی: مکانیسم های رد خودکار خود می توانند شکست بخورند. یک بازوی رد نامناسب، محصول خوب را خارج می کند یا محصول معیوب را بیرون نمی زند. این باعث ایجاد "از دست دادن ضایعات بی صدا" می شود - محصولات رد شده از خط خارج می شوند اما هرگز در سوابق ضایعات ظاهر نمی شوند زیرا مکانیسم رد هرگز به درستی کار نمی کند. رد کردن تراز بازو را به صورت هفتگی تأیید کنید.
رویههای ماهانه به فیزیک عمیقتر حاکم بر مهر و عملکرد ثبت میپردازند. این مداخلات به دانش فنی و ابزار اندازه گیری دقیق نیاز دارد.
کیفیت مهر و موم به شدت به توزیع یکنواخت دما در کل عرض فک بستگی دارد. گرادیان دما استحکام آب بندی متغیری ایجاد می کند.
رویه:
داده های حیاتی: دمای فک آب بندی که 8 درجه سانتیگراد کمتر از مشخصات باشد، نشت های تضمینی تولید می کند. این یک پارامتر حاشیه ای نیست که در آن "به اندازه کافی نزدیک" موفق باشد. حتی انحراف 3-4 درجه استحکام مهر و موم را به میزان قابل توجهی کاهش می دهد و تحت چرخه حرارتی (معمول در تولید با سرعت بالا) فاجعه بار می شود.
علاوه بر این، کنترل کننده دمای PID را کالیبره کنید تا به تغییرات نقطه تنظیم پاسخ مناسب دهد. پاسخ آهسته اجازه می دهد تا درجه حرارت رانش. پاسخ بیش از حد تهاجمی باعث نوسان می شود.
دقت ثبت به تفسیر دقیق سنسور و پاسخ جبران کننده بستگی دارد. مبنای فیزیکی خطای ثبت، افست موقعیتی بین علائم چاپ شده قبلی و علائم جدید اعمال شده است. مکانیسمهای جبران این مشکل را با تنظیم کرنش فیلم بین ایستگاههای چاپ تصحیح میکنند - کرنش مثبت علائم موجود را به تاخیر میاندازد، کرنش منفی آنها را به جلو میبرد. تاخیر یا بیش از حد در جبران، موج ثبت نام دائمی ایجاد می کند.
تیغه های برش و آب بندی سایش مداوم را تجربه می کنند. تیغه های مات یا آسیب دیده نمی توانند عملکرد مورد نظر خود را انجام دهند.
هنگامی که با وجود نظم و انضباط تعمیر و نگهداری، خرابی رخ می دهد، تشخیص سیستماتیک علت اصلی و درمان مناسب را شناسایی می کند.
جدول زیر علائم شکست آب بندی قابل مشاهده را با علل ریشه ای احتمالی و مداخلات نگهداری مربوطه مرتبط می کند:
| علامت | علت اصلی احتمالی | اقدام تعمیر و نگهداری |
|---|---|---|
| استحکام مهر و موم ناسازگار در عرض فک | انحراف موازی فک | کالیبراسیون فیلر گیج سطوح فک |
| نشتی متمرکز در منطقه با دمای پایین | خرابی عنصر گرمایش موضعی | نقشه برداری دمای ترموکوپل چند نقطه ای |
| مهر و موم عیوب سوراخ مانندی را نشان می دهد | حباب ذرات خارجی در منطقه مهر و موم | سیستم تغذیه محصول و تمیزی فک مهر و موم را بررسی کنید |
| لبه مهر و موم نشان دهنده کشیدن یا پاره شدن الیاف است | دمای آب بندی یا فشار بیش از حد | پارامترهای T-V-P را به تدریج کاهش دهید و دوباره آزمایش کنید |
| علامت | علت اصلی احتمالی | اقدام تعمیر و نگهداری |
|---|---|---|
| چرخه خطای ثبت به صورت دوره ای | هدایت گریز از مرکز غلتک یا سایش یاتاقان | خروجی غلتک را اندازه گیری کنید. اگر بیش از حد تحمل باشد جایگزین کنید |
| بزرگی خطا با سرعت خط ارتباط دارد | تاخیر کنترل بازخورد تنش | پاسخ سیستم تنش حلقه بسته را کالیبره کنید |
| یک رنگ به طور مداوم افست | ناهماهنگی رمزگذار یا سنسور در آن ایستگاه | سنسور تمیز؛ بررسی کیفیت و موقعیت سیگنال رمزگذار |
| ثبت نام پس از تغییر محصول تغییر می کند | پارامترهای دستور غذا به طور کامل بارگیری یا کالیبره نشده اند | صحت فراخوان دستور HMI را بررسی کنید. چاپ های آزمایشی توسعه یافته را اجرا کنید |
نظم و انضباط تعمیر و نگهداری به طور مستقیم به عملکرد مالی ترجمه می شود. دادههای بهدستآمده از تأسیسات تولید قابل مقایسه، تأثیر قابل اندازهگیری را نشان میدهد:
ارزش این تجهیزات بسته بندی چارچوب نگهداری در بررسی خود نیست، بلکه در جلوگیری از خرابی ها قبل از تولید ضایعات است. خرابی مهر و موم و خطاهای ثبت علل ریشه ای همپوشانی دارند: ناپایداری کششی، ناسازگاری حرارتی، و پیشرفت سایش مکانیکی. یک استراتژی تعمیر و نگهداری یکپارچه به هر سه مورد به طور همزمان می پردازد.
با اتخاذ این چک لیست همانطور که هست شروع کنید و رویه های روزانه و هفتگی را با ثبات مطلق به مدت 30 روز انجام دهید. هر یافته را مستند کنید. پس از 30 روز، داده ها را تجزیه و تحلیل کنید و چک لیست را برای مدل تجهیزات خاص، مواد فیلم و محیط تولید خود سفارشی کنید. فواصل بازرسی و آستانه پارامترها را بر اساس خط پایه و الگوهای تخریب خود تنظیم کنید.
مالکیت واضح را تعیین کنید: یک شیفت مسئول برای کیفیت نگهداری روزانه و یک سرپرست برای ممیزی هفتگی تعیین کنید. یک برنامه چرخشی برای تعمیر و نگهداری عمیق ماهانه با با تجربه ترین تکنسین خود ایجاد کنید. جلسات بررسی هفتگی مختصری برگزار کنید تا در مورد یافته های تعمیر و نگهداری و مسائل نوظهور بحث کنید.
مهمتر از همه، این را به عنوان رفتار کنید پیشگیری، نه واکنش . هدف مداخله قبل از ایجاد ضایعات است، نه بعد از آشکار شدن شکست. هنگامی که تعمیر و نگهداری به جای اطفاء حریق اضطراری به روش عملیاتی استاندارد تبدیل میشود، قابلیت اطمینان تجهیزات و کیفیت محصول به سطوحی دست مییابد که برای عملیاتهایی که با خرابیهای مزمن زندگی کردهاند غیرممکن به نظر میرسد.
فک های آب بندی باید پس از هر بار تولید یا حداقل هر 4 ساعت در صورت استفاده مداوم از همان محصول تمیز شوند. فاصله تمیز کردن به نوع ماده بستگی دارد - فیلم های دارای پشت چسب به تمیز کردن مکرر بیشتری نسبت به فیلم های غیر چسبنده نیاز دارند. نظارت روزانه بر ظاهر فک؛ اگر تجمع باقی مانده قابل مشاهده است، فرکانس تمیز کردن را بدون در نظر گرفتن فواصل زمان بندی شده افزایش دهید. هرگز اجازه ندهید بیش از یک لایه پلیمری نازک جمع شود، زیرا این کار مستقیماً اثر آب بندی را کاهش می دهد.
خطر نشت سیل زمانی که دمای فک 3-4 درجه سانتیگراد کمتر از مشخصات تعیین شده کاهش می یابد به طور قابل توجهی افزایش می یابد. در انحرافات 8 درجه سانتیگراد یا بیشتر، نرخ نشت غیر قابل قبول می شود. پایداری دما مهمتر از دقت مطلق است - یک فک که به طور مداوم در 5 درجه پایین تر از نقطه تنظیم کار می کند، اگر ثابت بماند همچنان مهر و موم قابل قبولی ایجاد می کند، در حالی که یک فک در حال نوسان مثبت یا منفی 3 درجه در اطراف نقطه تنظیم، استحکام آب بندی متغیر و نرخ نقص بالاتری ایجاد می کند. برای حفظ ثبات در دمای مثبت یا منفی 2 درجه سانتیگراد، روی کنترل دمای کیفیت سرمایه گذاری کنید.
تعمیر و نگهداری ماهانه جامع معمولاً به 2-3 ساعت نیاز دارد، با این فرض که تمام تجهیزات به درستی خاموش شده و ابزار در دسترس هستند. این زمان شامل کالیبراسیون سیستم حرارتی، تایید سیستم ثبت، بازرسی تیغه و مستندات می باشد. گسترش رویه ها در دو جلسه (یکی برای سیستم های حرارتی، یکی برای سیستم های ثبت نام) می تواند اختلال در برنامه ریزی تولید را کاهش دهد. هنگامی که تجهیزات در حال کار هستند یا در لمس گرم هستند، هرگز اقدام به تعمیر و نگهداری ماهانه نکنید.
فوراً تولید را متوقف کنید و مسیر تشخیص خطای ثبت را اجرا کنید (به جدول تشخیص مراجعه کنید). معمولاً این مشکل به آلودگی حسگر یا انحراف کشش فیلم مربوط می شود. با تمیز کردن حسگرهای نوری و بررسی کشش فیلم شروع کنید. اگر خطا ادامه داشت، کیفیت سیگنال رمزگذار و پاسخ جبران کننده را بررسی کنید. تا زمانی که خطا در یک نمونه آزمایشی 10 کیسه ای به طور مداوم زیر 0.5 میلی متر نباشد، تولید را از سر نگیرید. اجرای تولید با خطای ثبت قابل مشاهده فقط ضایعات را چند برابر می کند و اصلاح علت اصلی را به تاخیر می اندازد.
خیر. مواد مختلف تجهیزات را با نرخ های متفاوتی تخریب می کنند. برای مثال، فیلمهای دارای پشت چسب، به تمیز کردن مکرر فک نسبت به فیلمهای غیرچسب نیاز دارند، زیرا بقایای چسب به سرعت انباشته میشوند. لایه های ضخیم تر به سیستم های کششی متفاوت از لایه های نازک فشار وارد می کنند. برای راهنمایی های مربوط به تجهیزات، با مستندات فنی تامین کننده فیلم خود مشورت کنید و داده های عملکرد خود را برای بهینه سازی فواصل زمانی کنترل کنید. برنامه تعمیر و نگهداری ارائه شده در اینجا نشان دهنده نقاط شروع استاندارد صنعتی است. تجهیزات و مواد شما ممکن است نیاز به تنظیمات بر اساس تجربه محلی داشته باشند.
تجهیزات را به عنوان خط پایه ناشناخته در نظر بگیرید. یک چرخه کامل تعمیر و نگهداری روزانه را انجام دهید و هر یافته را مستند کنید. از تمام اجزای کلیدی عکس بگیرید و اندازه گیری کنید: موازی فک، ضخامت تیغه، مشخصات حرارتی، سیگنال های رمزگذار. این نقطه شروع شما را مشخص می کند. سپس مراحل هفتگی و ماهانه را با دقت اجرا کنید. در عرض 30 تا 60 روز، شما متوجه خواهید شد که کدام اجزا سالم هستند و به توجه فوری نیاز دارند. قبل از اجرای تعمیرات پیشگیرانه کامل، اصلاح حیاتی ترین عیوب (ناسازگاری حرارتی، آلودگی حسگر، سایش تیغه) را در اولویت قرار دهید. مستندات پایه شما مرجع اندازه گیری بهبود می شود.

تماس با ما
محصولات توصیه شده
دست به دست شدن با Huitong
راه حل تجهیزات بسته بندی انعطاف پذیر خود را سفارشی کنید
اکنون پرس و جو کنید
با ما تماس بگیرید

تلفن: +86-0510-86328508
+86-0510-86324508
اوباش: +86-13914908980
ایمیل: [email protected]
آدرس: شماره 429 جاده Xizhang، شهر Gushan، شهر Jiangyin، استان جیانگ سو، چین